


Suku Cadang Mesin CNC Aerospace: Material, Toleransi, dan DFM untuk Komponen Struktural dan Mesin
Alasan H1:Insinyur desain yang menelusuri istilah ini memerlukan-panduan tingkat proses sebelum merilis gambar - bukan ikhtisar industri. Judul ini menandakan tiga keputusan yang mereka ambil secara aktif: material, toleransi, dan DFM.
Braket struktural Anda adalah kantong monolitik 7075-T7351 dengan jaring 1,2 mm, rasio beli-terbang-15:1, dan tim stres Anda baru saja menambahkan lubang kritis-kelelahan dengan keterangan posisi sebenarnya ±0,012 mm. Bengkel mesin pertama dikutip enam minggu. Yang kedua menanyakan apakah Anda mempertimbangkan untuk memindahkan datum ke permukaan pemasangan. Toko kedua itulah yang Anda inginkan.
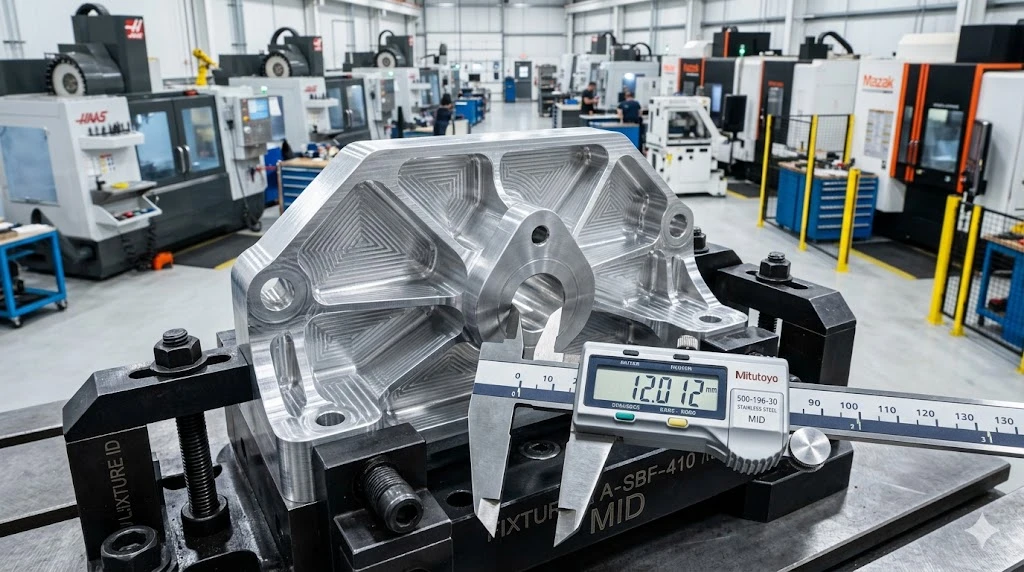
Pembuatan suku cadang luar angkasa dengan permesinan CNC bukanlah-pemotongan logam untuk tujuan umum dengan dokumen yang lebih ketat. Bahannya melawan alat, geometri menyebabkan pemasangan yang lemah, dan sistem kualitas di balik setiap pemotongan harus bertahan dari jejak audit yang menelusuri kembali ke tempat lelehan. Panduan ini mencakup pemilihan paduan, strategi toleransi, perencanaan proses 5 sumbu, dan perangkap DFM yang menambah biaya tanpa menambah fungsi.
Konteks Produksi: Mengapa Kapasitas Penting Saat Ini
Airbus menargetkan sekitar 870 pengiriman pesawat komersial di 2026 - melampaui rekor sebelum-pandemi sebesar 863 (sumber: hasil Airbus FY2025, Februari 2026). Boeing mengirimkan 600 pesawat komersial pada tahun 2025 dan meningkatkan jumlah 737 MAX menjadi 42 unit per bulan (sumber: Manufacturing Dive, Januari 2026). Jumlah simpanan gabungan melebihi 15.000 pesawat - selama satu dekade produksi dengan laju produksi saat ini. Setiap badan pesawat tersebut menggunakan spar mesin, rib, braket, fitting, dan perangkat keras pemasangan mesin. Pemasok Tingkat 1 dan Tingkat 2 mempunyai kapasitas-terbatas, sehingga mendorong pekerjaan ke bengkel presisi yang dapat menunjukkan kemampuan proses dan infrastruktur berkualitas untuk program kedirgantaraan.
Pemilihan Material: Kemampuan Mesin vs. Kinerja Struktural
Pilihan material mendorong segala hal di hilir - waktu siklus, biaya alat, strategi perlengkapan, dan pembelian-untuk-terbang.
| Paduan | Penggunaan Khas | Beli-untuk-Terbang | Kemampuan Mesin Relatif | Tantangan Utama CNC |
|---|---|---|---|---|
| 7075-T7351 Aluminium | Tulang rusuk sayap, rangka badan pesawat, braket | 10:1 – 20:1 | Tinggi | Tegangan sisa membengkokkan dinding tipis setelah material dihilangkan |
| Ti-6Al-4V (Kelas 5) | Dudukan mesin, tiang,-perlengkapan roda pendaratan | 10:1 – 15:1 | Rendah | Panas terkonsentrasi pada ujung tombak; keausan insert yang cepat |
| Inkonel 718 | Cakram turbin, perangkat keras pembuangan,-bagian panas | 8:1 – 12:1 | Sangat rendah | Pekerjaan mengeras secara agresif; tidak ada tempat tinggal yang diperbolehkan |
| 15-5 PH / 17-4 PH Tahan Karat | Badan aktuator, rumah katup,-alat kelengkapan berkekuatan tinggi | 4:1 – 8:1 | Sedang | Kondisikan mesin H1025 berbeda dengan solusi-anil |
Beli-untuk{-terbang memberikan dampak yang lebih besar di sini dibandingkan di sektor lainnya. Airbus melaporkan pada bulan Januari 2026 bahwa pemesinan titanium konvensional menyia-nyiakan 80–95% material yang dibeli (sumber: Airbus Newsroom). Keputusan desain Anda secara langsung membentuk rasio ini: jari-jari sudut yang lebih lebar memungkinkan pemotong roughing menghilangkan lebih banyak per lintasan, jaring yang lebih tebal yang kekuatannya memungkinkan mengurangi kebutuhan stok, dan skema datum yang meminimalkan limbah pemasangan potongan pengaturan.
Pemesinan CNC 5 Sumbu: Geometri Dirgantara Menuntutnya
Sebagian besar bagian struktur ruang angkasa memerlukan 5-sumbu - secara bersamaan bukan karena permukaannya dibuat seperti pahatan, namun karena bagian tersebut tipis, berkantung dalam-, dan alat tersebut harus mencapai fitur pada sudut majemuk tanpa perlu dipasang ulang.
Tulang rusuk sayap dengan saku meruncing dan pengaku di kedua sisinya adalah kotak buku teks. Pada mesin 3-sumbu, Anda memerlukan minimal dua penyiapan (membalik bagiannya), dan kesalahan data ulang di antara penyiapan dapat menghabiskan setengah toleransi posisi ketat. Pada pemesinan CNC 5-sumbu untuk suku cadang dirgantara, Anda melakukan pengerjaan kasar dan menyelesaikan kedua sisi dalam satu penjepitan - menghilangkan kesalahan flip sepenuhnya.
Di MID, kami Pemesinan CNC 5 sumbusel menangani geometri ini setiap hari. Kami menjalankan 5-sumbu secara bersamaan pada 7075, Ti-6Al-4V, dan Inconel 718 dengan cairan pendingin melalui spindel pada 70 bar dan pemeriksaan dalam proses setelah setiap operasi kritis.

Pilihan proses yang penting:3+2 pemosisian vs. 5 sumbu simultan yang sebenarnya.Untuk kantong prismatik dengan lantai datar, 3+2 lebih cepat dan lebih kaku - sumbu putar mengunci, dan pahat memotong dengan kekakuan 3-sumbu. Cadangan gerakan simultan untuk permukaan bergaris, fillet campuran, dan fitur apa pun yang vektor pahatnya harus berubah terus-menerus. Campurkan keduanya dalam satu program - 3+2 untuk pengerjaan seadanya, sekaligus untuk finishing - untuk meminimalkan waktu siklus tanpa mengurangi kualitas permukaan.
Mesin CNC Aluminium Dirgantara: Mengalahkan Distorsi
Mesin 7075 cepat - Vc di atas 300 m/mnt, beban chip 0,15–0,25 mm/gigi. Masalahnya bukan pada kecepatan potong. Itulah yang terjadi setelahnya.
Pelat luar angkasa membawa-tegangan sisa yang terkunci akibat penggulungan dan perlakuan panas. Hapus material secara asimetris - yang dilakukan pemesinan saku - dan distribusikan kembali medan tegangan. Pada rusuk 500 mm dengan jaring 1,5 mm, distorsi yang tidak dikelola dapat mencapai kesalahan kerataan 0,3–0,5 mm.
Perbaikannya adalah pemesinan bertahap dengan menghilangkan tekanan antara pengerjaan seadanya dan semi-penyelesaian:
Kasar kedua sisi hingga berjarak 2 mm dari permukaan akhir.Hapus material secara simetris. Jika salah satu sisi memiliki kantong yang lebih dalam, kasarkan terlebih dahulu, balikkan, kasarkan sebaliknya, lalu kembalikan.
Stres-meredakan.Untuk T6/T651, kami berlari 175–200 derajat selama 4–6 jam, udara-dingin. Hal ini mengurangi tegangan yang disebabkan oleh pemesinan tanpa membuat paduan menjadi terlalu tua melebihi spesifikasi hasil minimumnya. Untuk T7351 (sudah-berusia lebih dari ketahanan SCC), jendelanya diperketat hingga 120–150 derajat .
Selesai dari kondisi stabil.Bagiannya sudah berpindah. Umpan terakhir menghilangkan 1-2 mm terakhir dari keseimbangan. Hasil: kelurusan dinding dalam 0,05 mm lebih dari 100 mm pada jaring 1,2 mm.
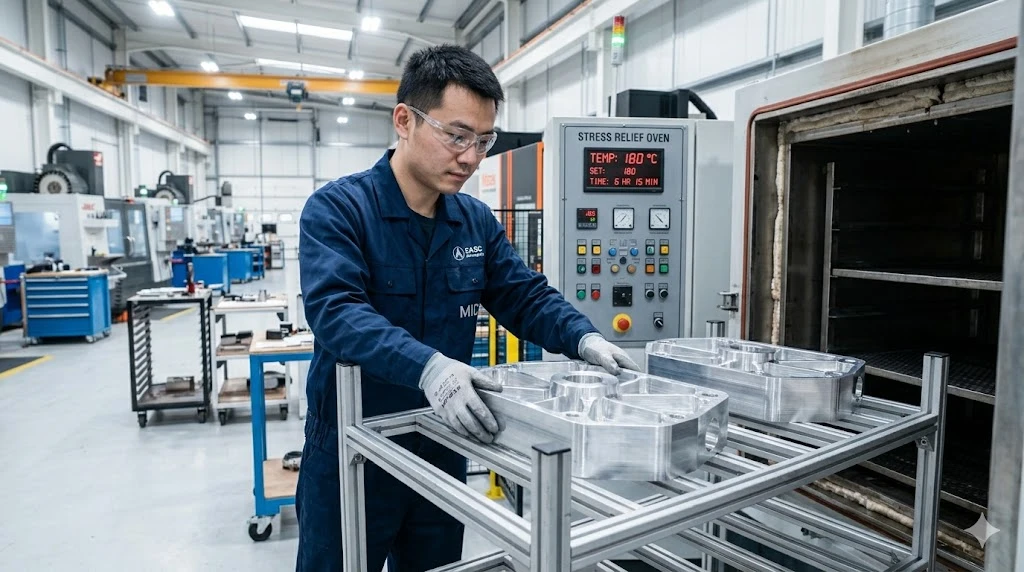
Lewati pelepas stres dan Anda mengirimkan suku cadang yang lolos CMM tetapi melengkung saat dibaut ke rakitan. Itulah perbedaan nyata dalam pemesinan CNC aluminium dirgantara.
Toleransi Dirgantara Mesin CNC: Apa yang Harus Ditentukan, Apa yang Harus Disantai
Setiap fitur yang diperketat melebihi fungsinya menambah waktu probing, memperlambat pengumpanan, dan mungkin memaksa penggilingan sekunder. Inilah sebenarnya harga masing-masing band.
| Kelompok Toleransi | Diperlukan Proses | Biaya vs. Dasar | Aplikasi Khas |
|---|---|---|---|
| ±0,1mm | 3 sumbu, perlengkapan standar | 1× | Lubang izin,-permukaan yang tidak menyatu, kantong yang meringankan |
| ±0,025mm | 5 sumbu + pemeriksaan | 1.5–2× | Antarmuka kawin, pola pengikat |
| ±0,012mm | 5-sumbu + pengukuran dalam proses | 2.5–4× | Bantalan membosankan, kelelahan-lubang kritis |
| ±0,005mm | Pembubutan presisi atau lubang jig | 4–6× | Lubang spul aktuator, dudukan katup |
| ±0,002mm | Pembubutan/penggilingan sub-mikron, sel iklim | 6–10× | Master kalibrasi, alur segel |
Catatan penting tentang toleransi kedirgantaraan mesin CNC: angka tersebut hanya bermakna jika dikaitkan dengan skema datumnya. Posisi sebenarnya ±0,012 mm yang direferensikan ke datum besar, stabil, dan dapat diakses-adalah hal yang rutin. Angka yang sama yang mengacu pada tepi flensa tipis yang membelok saat dijepit menjadi pengganda biaya. Kitamesin CNC presisitim meninjau skema datum di setiap DFM dan akan menolak jika pilihan datum membuat toleransi sulit diverifikasi.

DFM: Pelanggar Berulang
Jari-jari sudut di bawah diameter pemotong.Radius 0,4 mm dalam kantong 7075 sedalam 30 mm-memaksa end mill 0,8 mm dengan defleksi yang parah. Buka hingga 1,5 mm dan Anda membuka kunci alat 3 mm dengan kekakuan 50×. Tanyakan apakah bagian kawin benar-benar membutuhkan sudut tersebut.
Spesifikasi thread tanpa kelas.Pada lubang pengikat NAS/AN, tentukan 3B internal / 3A eksternal dan metode pemeriksaannya. "1/4-28 UNF" sendiri membiarkan toleransi thread terbuka untuk interpretasi. MilikmuLayanan pemesinan CNCmitra harus memverifikasi dengan pengukur benang yang dikalibrasi, bukan hanya boleh/tidak-dijalankan.
Toleransi global menghalangi.Kami sering melihat gambar yang setiap permukaannya berukuran ±0,025 mm karena blok diterapkan secara global. Kurangi jarak bebas lubang dan permukaan yang tidak berpasangan menjadi ±0,1 mm, dan biaya unit turun 15–25%.
Di MID, flag DFM ini menjadi standar pada setiap kutipan. Anda mengirim file STEP dan gambar 2D; teknisi proses kami mengembalikan-tinjauan yang diberi markup dalam waktu 48 jam - info-spesifik mengenai radius, data, dan kelayakan toleransi. KitaManufaktur CNCfasilitas menjalankan 5-pusat sumbu, pembubutan tipe Swiss-, dan sel pembubutan pabrik dengan lebih dari 30 tahun pengalaman tim pada 7075, Ti-6Al-4V, Inconel 718, PH stainless, dan PEEK.
Pertanyaan Umum
Berapa radius sudut internal yang dapat menghindari perkakas kecil yang mahal?
Untuk kantong struktural 7075, radius 1,5 mm menerima end mill 3 mm - yang cukup kaku untuk kedalaman hingga 50 mm. Untuk titanium, lebih lebar: radius 2,0 mm memungkinkan Anda menggunakan pemotong 4 mm dengan evakuasi panas yang lebih baik. Di bawah 1,0 mm, anggarkan waktu siklus yang lebih lama dan biaya alat yang lebih tinggi.
Bisakah Anda mempertahankan posisi sebenarnya ±0,012 mm di seluruh fitur pada sisi yang berlawanan?
Ya - inilah alasan mengapa pemesinan CNC 5-sumbu penting untuk pekerjaan dirgantara. Mesinkan kedua permukaan dalam satu pengaturan pada meja trunnion sehingga semua fitur mengacu pada datum yang sama tanpa membalik. Jika bagian tersebut harus dibalik, kami menyelidiki pada pengaturan kedua dan memverifikasi sebelum menyelesaikannya.
Dokumentasi apa yang dikirimkan bersama suku cadang mesin CNC dirgantara?
Sertifikat Kesesuaian, sertifikat pabrik dengan sifat kimia dan mekanik lengkap, laporan inspeksi CMM, dan-inspeksi barang pertama per AS9102 bila diperlukan. Sistem mutu kami mematuhi ISO 13485 dengan ketertelusuran digital penuh mulai dari tempat lelehan hingga inspeksi akhir. Kami mendukung inspeksi sumber pelanggan berdasarkan permintaan.
Kirimkan file STEP Anda kepada kami untuk tinjauan DFM - teknisi proses kami akan menandainya dengan masukan yang dapat ditindaklanjuti berdasarkan radius, data, dan anggaran toleransi Anda dalam waktu 48 jam. Atau bicarakan dengan tim kami tentang penetapan strategi dan-perkiraan waktu siklus sebelum Anda melakukan desain.


